
1.标准化轧辊表面光洁度的基本目的
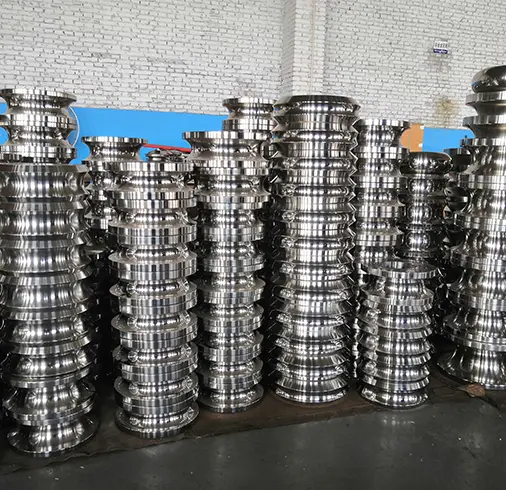
滚动在连续冷成型过程中,表面光洁度是控制产品表面质量、成形摩擦、轧辊耐磨性和长期尺寸稳定性的决定性因素。辊表面上的任何微小缺陷都会被复制到金属条上,导致划痕、磨损、涂层剥落、压痕和大量拒收的轮廓。冷成型辊的所有接触成型表面必须具有均匀、无缺陷和粗糙度可控的表面光洁度。
2.按应用场景划分的定量粗糙度(Ra)要求
表面粗糙度采用Ra(算术平均偏差)测量,不同成型材料和产品等级有明确的分类标准:
普通未涂漆碳钢、镀锌钢普通型材(檩条、轨道、太阳能支架)标准Ra:0.8μm~1.6μm,通过精密圆柱形研磨+精细抛光实现;平衡抗磨性能和低摩擦,避免划伤带材。
预涂漆钢、彩色涂层铝、装饰性外露型材(门框、墙板、汽车外部零件)标准Ra:0.4μm~0.8μm需要高光泽镜面抛光;超光滑表面可防止连续弯曲过程中油漆层磨损和褪色。
铝合金、不锈钢光亮装饰型材标准Ra:≤0.4μm,局部镜面面积达到Ra 0.1-0.2μm严格消除磨纹和微坑,保证带材表面光亮,无可见拉丝。
高强度钢,厚结构型材,高成型压力标准Ra:1.0μm~1.6μm中等粗糙度可提高带材夹紧力,防止在严重变形时打滑,成品零件上没有明显的表面痕迹。
公差控制:同一滚压成型表面的Ra偏差不得超过±0.1μm,包括圆角、直线段和过渡弧在内的整个辊轮廓的粗糙度必须保持一致。
3.视觉表面缺陷限制(强制性验收标准)
线性缺陷:纵向/横向研磨线、工具颤振痕迹、划痕槽、抛光条纹
局部损伤:凹痕、凹坑、碎裂、边缘毛刺、圆角半径处的微裂纹
纹理不均匀:抛光亮度不均匀、变色、残留磨粒、锈斑
附着风险:材料磨损粘附、镀层剥落、涂层辊上出现微小气泡
过渡弧、拐角和窄成型槽是关键的检查区域;这些位置的微缺陷往往会集中应力,并在大规模生产中导致连续的带材表面缺陷。
4.表面硬度和耐磨性匹配光洁度标准
光滑的表面必须由高硬度的表面层支撑,以在长时间生产后保持稳定的粗糙度:
基础工具钢轧辊(Cr12MoV、D2、SKD11):淬火、精磨和抛光后的表面硬度HRC 58-62;硬层避免了因磨损而导致的粗糙度快速损失。
镀硬铬辊(涂层/铝材主流):铬层厚度≥0.08mm,表面硬度≥850 HV。镀层表面必须抛光至Ra目标,无针孔或脱落风险;有效抑制铝磨损和钢粘附。
超高强度钢用WC热喷涂辊:涂层表面精细研磨至Ra 0.8-1.2μm,具有优异的抗粘附性能,可延长辊的使用寿命。
5.轮廓均匀性和几何光洁度要求
表面光洁度不限于粗糙度;整个成形轮廓必须保持连续平滑过渡:
研磨和抛光区域之间没有突然的表面台阶差;圆角过渡曲线没有微平面或不均匀的磨削凹陷。
精加工后,辊型尺寸公差在±0.01mm以内;严格控制表面波纹度,以防止周期性条纹波纹。
滚压成型区的边缘倒角被平滑抛光,没有切割金属条边缘的锐边。
6.完成后的清洁度和防腐要求
抛光后必须彻底清洁所有研磨膏、磨料粉尘、油渣;在试成型过程中,残留的异物会导致压痕。
裸钢卷应在精加工后涂上防锈油;镀铬辊具有天然的耐腐蚀性,无需额外保护即可在车间储存。
抛光后辊表面无氧化变色;禁止酸洗残留物,以避免以后的点蚀。
7.表面光洁度不合格引起的常见故障
表面过于粗糙(涂层带材的Ra>1.6μm):油漆/铝表面存在永久性线性划痕,产品良率低
厚高强度钢镜面过度抛光:带材打滑、成型尺寸不稳定、边波缺陷
残留磨痕:全长轮廓上的周期性直线,无法通过后处理去除
微坑或镀铬剥落:每个成型件上反复出现点状压痕
粗糙度不均匀:摩擦力不稳定,导致轮廓直线度不一致
摘要
冷成型异型辊根据成型基材和产品外观要求,采用分级表面粗糙度标准,对表面缺陷、硬度、轮廓光滑度和后处理清洁度有严格限制。配合适当的抛光和表面涂层技术可以稳定成形质量,降低废品率,延长轧辊使用周期。所有表面光洁度指标应在辊子交付前用粗糙度测试仪和目视检查进行测试。

联系人:刘女士
电 话:+86-17736028207
邮 箱: mirror.liu@hongqiroll.com
网 址: www.hongqiroll.com
地 址: 河北省石家庄市元氏县姬村镇城郎段,051131
Copyright © 2025 石家庄市红旗轧辊制造有限公司 Co., Ltd All rights reserved
友情链接